2色成形機について
2色成形機について解説します。2色成形機は通常の射出成形機とは異なる構造を持ち、高機能の製品を製造します。ここでは2色成形機の基本構造(射出ユニット、金型、金型回転機構【コア回転・反転機構】、型締装置)、2色成形機の基本工程(金型クローズ【型締め】、1次成形【一次充填】、冷却【半固化】、金型内で移動、2次成形【二次充填】、冷却【完全固化】、型開き・取り出し)、2色成形機と通常の射出成形機の違い、2色成形機が実現するメリット(部品点数削減、組立工数削減、生産性向上【サイクルタイム、リードタイム短縮】、接着・密着性が高い、デザイン性・意匠性の向上、異材質による機能性付加、高品質を確保)をご紹介します。あわせて、2色成形機で使用するプラスチック樹脂・エラストマー(TPO、ABS、PMMA)の物質的特性などをご案内します。
目次
2色成形機の基本構造

2色成形機の基本構造を解説します。2色成形機の基本構造は、使用する機種によって多少の違いはありますが、おおむね射出ユニット、金型、金型回転機構(コア回転・反転機構)、型締装置などで構成されます。ここでは射出ユニット、金型、金型回転機構(コア回転・反転機構)、型締装置のそれぞれの機能や役割などをご紹介します。
射出ユニット
2色成形機の射出ユニットは、2種類の樹脂をそれぞれ溶融、計量し、金型へ射出する機能を果たし、射出成形機の中核ともいえる部分です。通常の射出成形機と似ていますが、2種類の樹脂を射出するため、2種類の連携と制御が大きなポイントとなります。具体的には、射出ユニットが2基、場合によってはそれ以上あり、それぞれが異なる材料を扱います。たとえば1次材ではPC(ポリカーボネート)などの剛性樹脂、2次材ではTPU(熱可塑性ポリウレタン)などの軟質樹脂を使用します。このように2色成形機は、2つの射出ユニットが1台に統合されています。その射出ユニットの配置は機械設計の重要ポイントです。対向配置であれば金型の両側から射出、平行配置であれば同じ方向から順番に射出、直交配置(L字配置)であれば1次と2次で射出方向が90度異なります。いずれの配置にするかは、製品形状や金型構造によって最適なものが選ばれます。また、2色成形では、射出の順序とタイミングが極めて重要です。一般的には、1次射出 → 冷却途中 → 2次射出となりますが、特殊用途によっては同時射出となります。射出の際は、射出速度はもとより保圧、切替位置(V→P切替)、計量などを適切に制御する必要があり、射出のタイミングがずれると接着不良やバリ、充填不良などの不具合が発生します。2種類の樹脂は特性が異なるため、各ユニットで個別に設定する必要があり、具体的にはシリンダー温度やスクリュー回転数、背圧、射出速度などがコントロールされます。その際、特に重要なのが接着性であり、異材質の場合は温度や射出タイミングで密着性が大きく変わるので要注意です。
金型
2色成形機における金型は、単なる成品形状を作るための道具ではなく、2種類の樹脂を順序よく、位置ズレなく、確実に一体化させるための高機能な機構を持つのが特徴です。通常の射出成形用金型よりも、構造・制御ともに複雑化します。2色成形機の金型は、基本的には通常の金型をベースにしています。固定側金型(キャビティ側)は射出ノズルと接触する側で成形品の外観面を形成し、可動側金型(コア側)は成形品の内側形状を形成し、エジェクター機構を内蔵しています。ここまでは通常の射出成形と大きな違いはありませんが、2色成形では、金型内に1次成形用と2次成形用の工程が存在します。つまり、1次キャビティで1つ目の樹脂を成形し、その上に2次キャビティで別の樹脂を成形しますが、このように同一金型内で工程が分かれているのが特徴です。また、代表的な金型構造タイプとしては、回転2色金型があります。回転2色金型は2面のキャビティとなり、回転盤で移送し、高い生産性があります。最も一般的な金型構造タイプで、自動車部品や家電外装などの製造に幅広く使用されています。ほか、コアバック金型は、1次成形後にコアを後退し、空間を作って2次材を充填する金型構造タイプで、厚肉部や中空構造に有効な金型タイプとして知られます。また、インサート2色金型は1次品を外部でセットして2次成形するタイプで、自動化と組み合わせやすいのが特長となります。
金型回転機構(コア回転・反転機構)
2色成形機の中でも金型回転機構(コア回転・反転機構)は、1次成形品を正確な位置と向きで2次成形工程へ受け渡すための重要な機構となります。回転機構が不安定になると、いくら射出条件が良くても製品品質が低下してしまいます。金型回転機構の役割は、1次成形品を保持したまま移送するとともに位置ズレなく2次キャビティへ配置し、必要に応じて向きを反転することですが、回転機構にはいくつかの種類があります。そのひとつがコア回転機構(ロータリーコア)で、コア自体が回転する方式です。コアブロックが回転軸に固定され、サーボモーター、あるいは油圧で回転するとともに位置決め用のロック機構が付いています。コア回転機構(ロータリーコア)は、比較的小型部品向けで、回転部が軽く、高速動作が可能です。このほか、プラテン回転機構(ロータリープラテン)は、金型の一部(中間プレート)が回転する方式です。中央に回転盤(ターンテーブル)があり、両側にキャビティが配置され大径ベアリングで支持します。プラテン回転機構は一般的な機構で、大型製品に適しています。また、反転機構(フリップ機構)は製品を上下・表裏で反転させる方式で、表裏で異なる成形を行う場合や外観面を保護しながら成形したい場合に適しています。なお、いずれの回転機構においても回転駆動部は、サーボモーター(電動式)あるいは油圧モーター(高トルク)となっています。昨今は電動サーボ化が主流で、位置精度が高いのが特長です。
型締装置
2色成形機の型締装置は、金型を開閉し、射出時に発生する高圧に耐えて金型を確実に閉じ続けるための機構です。基本は通常の射出成形機と同じですが、2色成形では回転機構や複数工程を前提にした構造・制御が加わるため、役割も設計難易度も高まります。型締装置の基本的な役割は、金型を開閉し、成形中に金型を強力に閉じるとともに金型位置を高精度に維持することです。型締装置の基本構造は通常機と共通で、固定側金型を取り付ける固定盤、前後に移動して型開閉する可動盤、可動盤の直進性・平行度を保持するタイバー(ガイドバー)、そして型締機構(駆動部)で構成されます。2色成形では、1次成形位置、2次成形位置の両方で精度が必要で、1回の型締で2つの位置精度を確保することが重要です。また、1次側と2次側で必要な圧力が異なることもありますが、それでも装置としては全体で均一に型締力をかける必要があるなど、2色成形機ならではの難しさがあります。さらに型締装置は単独で動くのではなく、2基の射出ユニットおよび回転機構と完全同期します。そのタイミングがズレると成形不良や設備干渉が発生します。また、型締力の設定が重要で、不足するとバリ発生し、反対に型締力が過剰だと金型寿命の低下を招きます。このように製品品質を確保するには適正型締力の算出が極めて重要です。なお型締方式にはいくつかの方式がありますが、主流はトグル式で高速開閉が可能です。また、繰返し精度が高く電動機との相性も良好といえます。2色成形では中型機に多く、サイクルタイム重視の場合に適しています。
2色成形機の基本工程
2色成形機の基本工程をご案内します。2色成形の工程は金型クローズ(型締め)、1次成形(一次充填)、冷却(半固化)、金型内で移動、2次成形(二次充填)、冷却(完全固化)、型開き・取り出しがあります。ここではそれぞれの内容をご紹介します。
 1次Cavityと2次Cavityを組合せ型締め
 CoreA稼働側に射出充填
 型を開きCoreAとCoreBの金型を回転
 180°回転しCoreAとCoreBの場所が入れ替わる
 再型締め。CoreA側には1次製品があり、CoreB側には製品はない状態
 同時射出をしてCoreAとCoreBにそれぞれ異なる材料を射出充填
 CoreA、CoreBの成形が完了したら型が開き製品が突き出され完成
 型が開いて180°回転し、再度同じプロセスを繰り返し量産
金型クローズ(型締め)
2色成形における金型クローズ(型締め)は、単に型を閉じる動作ではなく、回転後の位置ズレをゼロにし、2工程(1次+2次)を同時に成立させるための精密工程です。型締めが安定しないと、射出条件をいくら最適化しても品質は安定しません。型締めの役割は、金型を閉じて成形準備を整える、射出圧力に耐える型締力を発生させる、回転後の位置を高精度で固定する、1次成形品と2次キャビティの位置関係を確定することです。2色成形では特に位置決め工程としての意味合いを持ちます。型締めの具体的な動作ですが、まずは可動盤が高速で金型に近づき、その後、金型衝突や破損を防止するため接触直前で速度を落とします。そのうえで固定側と可動側が接触します。その状態から設定された型締力まで上昇し、型締状態を維持したまま射出工程に移ります。2色成形ならではの注意点としては、回転後の位置精度があります。具体的には1次成形品の位置と2次キャビティの位置が重要ですが、これが一致しないと、段差、バリ、外観不良、接着不良を招くので要注意です。
1次成形(一次充填)
2色成形における1次成形(一次充填)は、最初の樹脂で土台(ベース形状)を作る工程であり、後工程の2次成形の出来を大きく左右します。単なる充填ではなく、位置精度・温度状態・接着条件を仕込む工程となります。1次成形(一次充填)の役割は、製品のベース形状を形成するとともに2次材が重なるための基盤を作り、接着面の状態(温度・表面)を整えることですが、もっとも重要なのは2次成形しやすい状態で作ることです。1次成形の基本動作は、まず通常の射出成形と同様、充填(射出)し、溶融樹脂をキャビティへ流し込みます。その際、速度制御が重要となり、速度制御が適切でない場合、流動不足や焼けの発生原因となります。そのうえで収縮を補うため圧力を維持、いわゆる保圧をかけます。保圧は収縮分を補うため圧力を保持する工程で、寸法精度の確保やヒケの防止に効果があります。ただし、2色成形では保圧をかけすぎないことが重要です。保圧力が強すぎると、内部応力が増加し、反りや歪みの原因となります。したがって適切な保圧力の設定が品質向上には不可欠です。
冷却(半固化)
2色成形における冷却(半固化)は、1次成形品を次工程に最適な状態で受け渡すための温度・剛性づくりの工程です。完全に固めてしまう通常成形の冷却とは違い、あえて完全固化させないのがポイントになります。通常の射出成形であれば、製品を完全に固めてから取り出しますが、2色成形では外側は固体、内部はまだ熱を持つ状態に保ちます。表層は変形しないよう剛性があり、内部は分子が動けるくらいにまだ柔らかい状態です。この状態が、2次材料を接着させるのに最適となります。完全固化すると、分子運動が止まってしまい2次材と融合せずに剥離してしまいます。逆に冷却が不足しすぎると、回転時に変形したり寸法不良を招きます。したがって適切に半固化させることが重要となりますが、そのポイントは冷却時間で、最もシンプルかつ重要なパラメーターとなります。また、半固化には金型温度も重要で、材料に応じた最適温度設定が求められます。さらに材料の熱特性を把握することが不可欠で、樹脂ごとに挙動が異なります。たとえばポリプロピレンなどの結晶性樹脂は冷却で急激に固化しますが、ポリカーボネートやABS樹脂を含む非晶性樹脂は徐々に固化し、半固化のタイミングが異なります。
金型内で移動
2色成形における金型内での移動は、1次成形品を正しい位置・向き・温度のまま2次成形工程へ受け渡すための工程です。単なる搬送ではなく、精密位置決めと状態維持を同時に行う点がポイントとなります。移動方式はいくつかあり、もっとも一般的なのが回転方式です。回転方式は、回転盤またはコアが180°回転し、1次成形品をそのまま2次側へ移動する方式で、高精度を保ちやすいうえ自動化しやすく、大量生産にも向いています。また、スライド方式は、コアや金型部品が横方向に移動するもので、部分的な2色成形に適しており、小型部品の製造に適しています。ほか、反転方式(フリップ)は、成形品を上下・表裏で反転して製造するもので、表裏で異なる意匠に対応するとともに外観品質重視製品に使用されています。移動工程の具体的な動作ですが、まずは金型が開き、移動スペースを確保します。そのうえで1次成形品をコア側に保持しますが、その方法としてはアンダーカットや真空吸着、摩擦保持があります。保持が不十分になると落下やズレが生じます。その後は所定の位置まで移動し、移動後は正確な位置に停止して位置決めとなります。
2次成形(二次充填)
2色成形における2次成形(二次充填)は、1次成形品の上に別の樹脂を重ねて機能・外観・触感を付加し、同時に一体化させる工程です。単なる充填にとどまらず、接着させながら成形するのが最大のポイントとなります。2次成形では、2次射出ユニットから溶融樹脂を充填し、1次成形品の表面に沿って流動させます。その際、流れ方が外観を左右するので要注意です。そのうえで2次材が1次材表面に接触しますが、ここで接着の良否がほぼ決まります。その後、キャビティ充填完了直前で射出から保圧へと切り替わりますが、切り替わりのタイミングがズレるとショートショットやバリといった不具合が発生します。切り替わり後は、製品には保圧が加わり、収縮され密着がさらに強化されます。
冷却(完全固化)
2色成形における冷却(完全固化)は、1次材と2次材をひとつの製品として完全に固め、寸法・外観・接着強度を確定させる工程です。前工程の半固化とは役割が大きく異なり、ここではしっかり固めきることが求められます。冷却による完全固化の目的は、1次材+2次材を一体として完全に固化し、製品の最終寸法を安定させることです。あわせて接着界面の強度を確定させるとともに取出し時の変形を防ぐ目的があります。冷却中に樹脂は収縮しますが、冷却が不十分だと取出し後に変形、いわゆる後収縮が発生し、寸法バラつきが生じます。また、界面は冷却とともに固定されますが、冷却が不十分だと剥離しやすくなり、強度不足も招きます。さらに冷却不足だと、ヒケや光沢ムラ、変形が生じてしまうとともに十分に固まっていないとエジェクト時に変形したり、キズ・白化の原因となります。冷却の制御ポイントの第一は、冷却時間です。冷却時間が短すぎると、変形や反りの原因となりますが、長すぎるとサイクルタイムが長期化しますので、品質と生産性のバランスが求められます。また金型温度も重要で、製品要求に応じての調整が必要です。
型開き・取り出し
2色成形における型開き・取り出しは、完成した複合製品の品質を確保しつつ、確実に安定して金型から分離する工程です。ここでの扱いが悪いと、それまでの工程で作り込んだ外観や接着強度を簡単に損ねます。型開き・取り出しは、完全固化した製品を金型から分離するとともに、製品を変形・キズなく取り出し、次サイクルへスムーズにつなげる工程で、品質を維持したまま製品を外に出すことが最重要となります。取り出し(離型)の方法はいくつかありますが、最も一般的なのは、エジェクターピン(エジェクタピン)で製品を押し出す方法です。エジェクターピン(エジェクタピン)による取出しは、シンプルかつ確実ですが、ピン跡が製品につくと外観に影響を及ぼすほか、応力集中による影響には注意が必要です。そのほか、取出し方法としては、面で押し出すストリッパープレートや空気で剥離を補助するエアブロー、直交ロボットや多関節ロボットで回収するロボット取出しなどがあります。
2色成形機と通常の射出成形機の違い
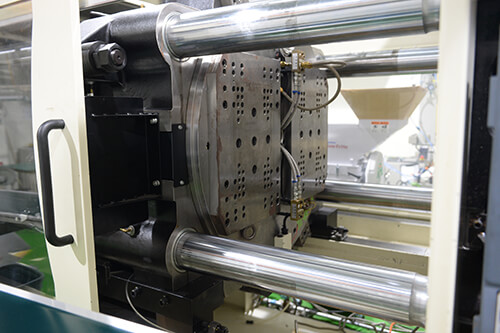
2色成形機と通常の射出成形機は、見た目は似ていますが、大きく違うのは、1つの材料で完結する装置か2つの材料を一体化させる装置かという点です。前述のとおり、単なる機械の数が違うだけではなく、構造、制御、難易度すべてが変わります。特に重要な違いは、2色成形機は射出ユニットが複数あり、金型に移動機構がある点です。さらに工程が2段階となるのに加え、接着という新しい要素が加わる点も2色成形機と通常の射出成形機の大きな違いといえます。
2色成形機が実現するメリット

2色成形機が実現するメリットをご紹介します。2色成形機が実現するメリットは多岐に渡りますが、ここでは部品点数削減、組立工数削減、生産性向上(サイクルタイム、リードタイム短縮)、接着・密着性が高い、デザイン性・意匠性の向上、異材質による機能性付加、高品質を確保のそれぞれの観点から2色成形の特長をご案内します。
部品点数削減
2色成形の大きなメリットのひとつが、部品点数削減です。通常の製品では、異なる機能や材料が必要な場合、硬い部品(本体)、柔らかい部品(ゴム部)、装飾部品といったように複数の部品を別々に作り、後から組み立てる必要があります。しかし2色成形では、1つの金型内で異なる材料を一体化できるため、これらを1部品として成形可能になります。部品点数が削減されれば、組立工程の削減や品質が安定化します。さらにはトータルコスト削減や設計の自由度も向上します。
組立工数削減
2色成形のメリットのひとつが、組立工数削減です。これは単に作業が減るだけでなく、コスト、品質、生産性すべてに波及する重要な効果です。通常の製品では、異なる機能を持つ部品を接着する、はめ込む(圧入)、ネジで固定するといった組立工程が必要になります。一方、2色成形では、異なる材料を1つの金型内で一体成形できるため、これらの組立工程そのものが不要になります。組立工数削減により作業時間の短縮はもとより、人件費・設備コストの削減、ヒューマンエラーの低減につながります。
生産性向上(サイクルタイム、リードタイム短縮)
2色成形は生産性向上(サイクルタイム、リードタイム短縮)でもさまざまなメリットがあります。ポイントは、工程を1つの機械・1サイクル内に統合できることにあります。従来の工法であれば、通常成形+組立の2工程となりますが、2色成形であれば1次成形、2次成形、冷却を1サイクルで完結します。ただし、2色成形は1ショットのサイクル自体は長くなるのに加え、段取り・条件出しは通常の成形と比べて難しくなります。また、金型コストが高くなる傾向がありますが、量産ではトータルで見ると生産性向上になるケースが多く、もたらす効果は大きいといえます。
接着・密着性が高い
2色成形のメリットのひとつが、接着・密着性が高いことです。これは単にくっつくというレベルではなく、製品として一体化した性能を持たせられる点にメリットがあります。通常の方法では、接着剤で貼り合わせたり、ネジや圧入で固定するといった後工程での接合になります。一方、2色成形では金型内で高温状態のまま2つの材料を重ねるため、界面で強固に結合します。2色成形で接着・密着性が高いのは、分子レベルでの結合、いわゆる溶着によるためです。これは1次材がまだ温かい状態で2次材を射出し、分子同士が絡み合うことで接着剤よりも強固な一体化が可能となります。また、射出圧力で界面が密着し、空気層が入りにくいため隙間のない接合が可能となります。
デザイン性・意匠性の向上
2色成形はデザイン性・意匠性も高い工法で、機能と外観を同時に作り込める設計自由度の高さを兼ね備えています。通常の成形では、単一色・単一素材を用い、後から塗装・印刷・組立で装飾といった対応になります。一方、2色成形では異なる色・素材を金型内で一体成形できるため、成形だけでデザインを完成させることができます。このように2色成形は、色分けデザインが自由にできるのに加え、異素材の組み合わせが可能です。また、一体成形による高い一体感を製品に与えられるのも2色成形の魅力です。
異材質による機能性付加
2色成形は異材質による機能性を付加できる工法です。通常の成形では、1種類の樹脂しか使えないため、強度を重視すれば硬いが滑りやすくなったりします。また、柔らかさを重視すれば、変形しやすいといった関係性が生じます。その点、2色成形は異なる特性を持つ材料を組み合わせることができるため、複数の機能を同時に実現できます。たとえばポリカーボネートやABS樹脂などの硬質樹脂に、熱可塑性ポリウレタン(TPU)などの軟質樹脂を一体化させることでグリップ性が高まり、持ちやすく、滑りにくい製品になります。また、本体とゴム材を一体成形すればパッキン機能を内蔵でき、防水・シール性を高めることが可能です。このように2色成形は異材質を一体化させて機能性を付加できる工法といえます。
高品質を確保
2色成形は、成形と同時に一体化・機能付加まで完了するプロセスであるため、後工程に依存しない安定した品質を実現できます。高品質を確保できる理由のひとつは、一体成形によるバラつき低減です。2色成形は、部品同士の組立が不要であり、位置ズレ・締結不良が発生しないため、結果として製品ごとのばらつきが少ないといえます。また、金型内で高温・高圧で一体化し、接着剤の塗布ムラがないため、界面品質が安定するとともに接着・密着性が高まります。このように2色成形は品質の安定化でも大きな強みがあります。
2色成形機で使用するプラスチック樹脂・エラストマー
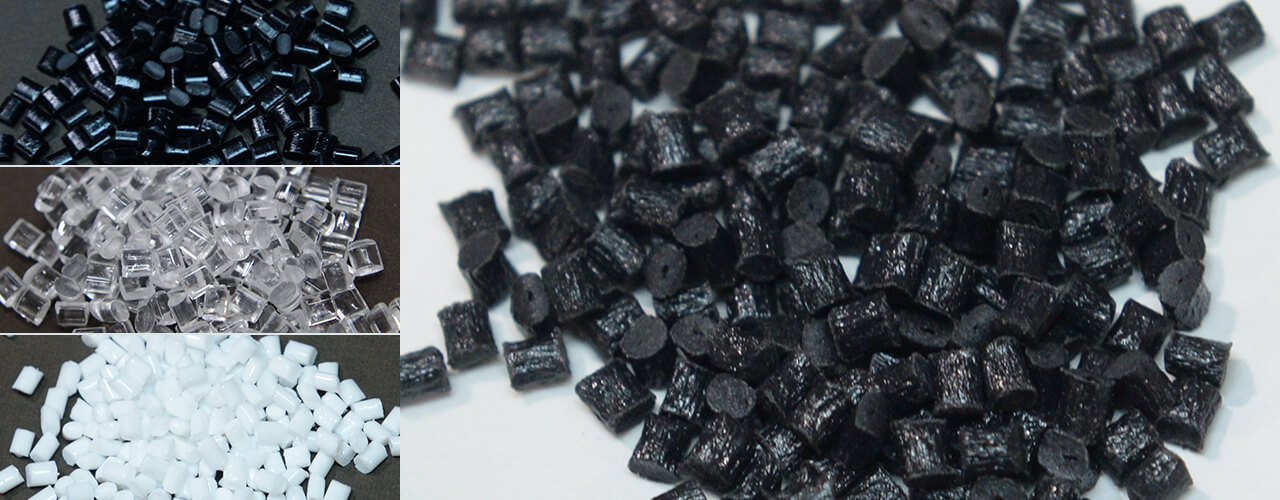
2色成形で使用するプラスチック樹脂・エラストマーをご紹介します。2色成形で使用する材料はさまざまですが、ここではTPO(tpo)、ABS(abs)、PMMA(pmma)のそれぞれの物質的特性などをご案内します。
TPO(tpo)

2色成形で使用される材料のひとつであるTPOは、柔軟性と耐候性を兼ね備えた樹脂で、特に外観部品やシール・加飾用途でよく使われます。主に軟質側材料(2次材)として使用され、ポリプロピレンなどの硬質材と組み合わせたり、硬質材の上に被覆、いわゆるオーバーモールドとして機能付加に使われる場合もあります。
ABS(abs)

ABS樹脂は硬質材料で、外観・強度・加工性のバランスが良く、意匠部品や筐体用途で広く使われます。2色成形では1次成形(骨格・外観のベース)として使われます。その上に、軟質材(TPE、TPUなど)や別色ABSを重ねることで機能や意匠を付加します。
PMMA(pmma)

PMMA(アクリル樹脂)は、透明性と外観品質に特化した硬質材料です。2色成形では外観・光学性能を担う1次材として広く使用されています。その上に着色樹脂や軟質材などを組み合わせて、機能やデザインを追加するなど、PMMAは製品の付加価値を高める素材として知られます。

2色成形は三光ライト工業にお任せください
2色成形は三光ライト工業にお任せください。弊社は長年にわたる研究と豊富な実績をベースにお客様のご期待を上回る製品を低価格、短納期でご提供します。確かな流動解析に基づく試作、量産もお任せください。また、弊社はプラスチック成形のみならず、防水機能などに優れたLIM(Liquid injection Moulding:液状射出成形)成形についても最新鋭の設備を導入しています。アッセンブリ(組立加工)やコストダウンのご相談もお寄せください。ご連絡お待ちしています。