2色成形のゲートについて
2色成形のゲートについて解説します。ここでは2色成形におけるゲートとはどのような役割を果たすかをはじめ2色(二色)成形金型におけるゲートを含むプラスチック樹脂流路(射出ノズル、スプルー、ランナー、ゲート、キャビティ【製品】)をご紹介します。また、2色成形のゲート設計の注意点として、1次成形と2次成形の樹脂流動バランス、接着面に十分な保圧が伝わるゲート位置、ウェルドラインやエアトラップの発生防止、ゲート跡が意匠面に残らない配置、ゲートシール時間と冷却バランス、金型の回転機構やコアバック機構との干渉回避のそれぞれの観点からご説明します。あわせて2色成形における1次成形と2次成形のゲート設計の違い(1次成形で重視するポイント、2次成形で重視するポイント)をご説明するとともに2色成形で使用される主なゲート種類(サイドゲート、ピンゲート、トンネル【サブマリン】ゲート、ファンゲート、ダイレクトゲート、ホットランナーゲート)をご紹介します。ほかにも2色成形(ダブルモールド)のゲート設計で発生しやすい不良と対策(密着不良、充填不足、ウェルドライン、ショートショット、フローマーク、ガス焼け)をご案内します。
目次
2色成形におけるゲートとは
2色成形金型におけるゲートとは、2色成形金型においてランナーからキャビティ(製品形状部)へ溶融樹脂を流し込むための入口を指します。ゲートは樹脂の流量や流速を制御する役割を持ち、製品の品質や成形性を大きく左右する重要な部分です。単色成形でもゲートは重要ですが、2色成形では1次成形と2次成形の2回の射出工程があるため、それぞれの樹脂が適切に流れ、所定の位置で一体化するようにゲートを設計する必要があります。2色成形金型のゲートには、さまざまな役割があります。具体的には、溶融樹脂をキャビティへ均一に供給する、樹脂の流れる方向や流速を制御する、保圧を製品全体へ効率よく伝える、樹脂同士の密着性を高める、ウェルドラインやエアトラップなどの不良を抑制する、ゲート跡を目立たなくし、外観品質を向上させる、などゲートは幅広い役割を果たします。このように、ゲートは単なる樹脂の入口ではなく、品質・外観・生産性を左右する重要な機能部といえます。
2色(二色)成形金型におけるゲートを含むプラスチック樹脂流路
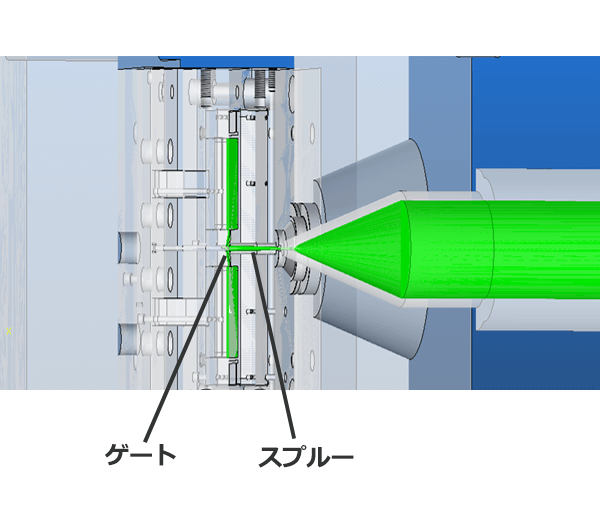
2色(二色)成形金型におけるゲートを含むプラスチック樹脂流路をご紹介します。プラスチック樹脂経路は、射出ノズル、スプルー、ランナー、ゲート、キャビティ(製品)の順となります。ここでは射出ノズル、スプルー、ランナー、ゲート、キャビティ(製品)のそれぞれの役割や機能などを解説します。
射出ノズル
2色成形の射出ノズルは、射出成形機のシリンダー先端に取り付けられた部品で、可塑化(溶融)された樹脂を金型へ送り込むための出口です。2色成形では異なる2種類の樹脂を順番に射出するため、射出ノズルは単色成形以上に重要な役割を担います。樹脂を適切な温度と圧力で金型へ供給することで、製品の密着性や外観品質、寸法精度を左右します。2色成形では、1次成形用と2次成形用の射出ユニットがそれぞれ独立して設けられており、各ユニットに専用の射出ノズルが取り付けられています。この射出ノズルが溶融樹脂を金型へ安定して供給する、射出圧力を効率よくゲートへ伝える、樹脂温度を維持し、流動性を確保する、糸引き(ストリング)や液だれを防止する、異なる樹脂の混入を防ぐといったさまざまな役割を果たします。
スプルー
スプルーは、射出成形機の射出ノズルと金型内部のランナーをつなぐ最初の樹脂流路のことです。溶融した樹脂は射出ノズルからスプルーへ送り込まれ、その後ランナー、ゲートを経由してキャビティ(製品形状部)へ充填されます。2色成形では、1次成形と2次成形で異なる樹脂を使用するため、スプルーは単なる樹脂の通路ではなく、2種類の樹脂を安定して供給するための重要な流路として設計されます。2色成形におけるスプルーは主に、射出ノズルから送られた樹脂をランナーへ確実に導く、射出圧力を効率よく金型内部へ伝える、樹脂温度を維持し、流動性を確保する、樹脂の流れを安定させ、均一な充填を実現する、ランナーやゲートへのスムーズな樹脂供給を行うなどの役割があります。スプルーの設計が適切でないと、圧力損失や流動不良が生じ、製品品質に悪影響を及ぼします。スプルー設計で重要なポイントはスプルー径を適切にすることです。スプルー径が小さすぎると、圧力損失、充填不足、樹脂温度低下が起こります。一方、大きすぎると材料ロスや冷却時間増加、サイクルタイム増加につながります。
ランナー
2色成形におけるランナーは、スプルーから送られてきた溶融樹脂をゲートまで導く流路のことです。2色成形では、1次成形用と2次成形用の2種類の樹脂を適切なタイミングでキャビティへ供給する必要があるため、ランナーは樹脂の流動を制御する重要な役割を担います。ランナーの設計は、樹脂の充填バランスや成形品の品質、サイクルタイム、材料歩留まりに大きく影響します。特に2色成形では、異なる樹脂の流動特性や収縮率を考慮した設計が求められます。ランナーにはスプルーからゲートまで樹脂を均一に供給する、樹脂の流量や流速を安定させる、射出圧力を効率よく伝達する、各キャビティへの充填バランスを保つ、保圧を均一に伝え、寸法精度を向上させる、などの役割があります。2色成形では、1次成形と2次成形の樹脂がそれぞれ適切な流れになるよう、ランナーの形状や長さ、断面積を最適化することが重要です。ランナーは樹脂をゲートまで運び、ゲートはキャビティへ流し込む入口として機能します。そのため、ランナーとゲートは一体で設計することが重要です。ランナーで流動バランスを整え、ゲートで流量や流速を制御することで、充填性や保圧、外観品質、密着性を最適化できます。
ゲート
2色成形のゲートは、ランナーを流れてきた溶融樹脂をキャビティ(製品形状部)へ送り込むための最終入口です。射出成形では、樹脂は射出ノズル→ スプルー → ランナー → ゲート → キャビティの順に流れ、ゲートはキャビティへ流れ込む樹脂の量や速度、圧力を調整する役割を担います。2色成形では、1次成形と2次成形の2回の射出工程があるため、ゲートは単色成形以上に重要な設計要素です。ゲートの位置や形状、サイズによって、樹脂同士の密着性や製品の外観、寸法精度、生産性が大きく左右されます。
キャビティ(製品)
2色成形におけるキャビティ(Cavity)は、射出成形金型の中で製品の外観形状を形成する空間部分のことです。溶融した樹脂がキャビティ内に充填され、冷却・固化することで成形品が作られます。2色成形では、1種類の樹脂で成形する通常の射出成形とは異なり、2種類の樹脂を異なる位置・タイミングで成形するため、キャビティ構造も複雑になります。特に、1次成形品を形成するキャビティと、2次成形で異なる樹脂を追加するキャビティを適切に設計することが重要です。2色成形金型のキャビティには、製品の外形・寸法・形状を決定する、樹脂を充填する空間を形成する、1次成形品と2次成形品の位置関係を決める、異なる樹脂同士の接合部を形成する、製品の外観品質を決定する、などの役割があります。キャビティの精度や表面状態は、そのまま成形品の寸法精度や外観品質に反映されます。2色成形では、1次キャビティと2次キャビティがあります。1次成形では製品の基材となる部分を形成します。設計ポイントは、製品の骨格となる形状を正確に形成する、収縮や反りを考慮する、2次成形で接合する面を適切に形成する、位置決め基準となる形状を作る、などの点が重要となります。1次成形品の寸法精度が悪いと、2次成形時のズレや密着不良につながります。2次成形では、1次成形品に追加する樹脂部分を形成します。設計ポイントは、1次成形品との接合面を確保する、樹脂の流れを考慮して肉厚を設定する、密着強度を高める形状にする、オーバーモールド部の寸法精度を確保するなどの点で、例えば、硬質樹脂の本体に軟質エラストマーを成形する場合、2次キャビティ側でグリップ部やシール部を形成します。

2色成形のゲート設計の注意点
2色成形のゲート設計の注意点をご案内します。2色成形のゲートを設計する際は、1次成形と2次成形の樹脂流動バランス、接着面に十分な保圧が伝わるゲート位置、ウェルドラインやエアトラップの発生防止、ゲート跡が意匠面に残らない配置、ゲートシール時間と冷却バランス、金型の回転機構やコアバック機構との干渉回避などの点に注意が必要です。ここではそれぞれの注意点を解説します。
1次成形と2次成形の樹脂流動バランス
2色成形におけるゲート設計では、1次成形と2次成形の樹脂流動バランスを考慮することが非常に重要です。2色成形では、異なる2種類の樹脂をそれぞれ別のタイミングで射出するため、1次成形と2次成形の両方で樹脂が均一に流れるようにゲート位置やサイズを最適化する必要があります。1次成形では、製品の基本形状となる部分を形成するため、樹脂がキャビティ全体へ均一に充填されるゲート配置が求められます。一方、2次成形では、すでに1次成形品が金型内に存在するため、樹脂の流れる経路が制限されます。そのため、2次樹脂が接合部まで確実に到達し、十分な圧力と温度を維持できる位置にゲートを配置することが重要です。1次成形と2次成形の樹脂流動バランスが崩れると、充填速度の差による未充填、樹脂合流部でのウェルドライン発生、接着面への圧力不足による密着不良、収縮差による反りや寸法不良などの問題が発生するので要注意です。
接着面に十分な保圧が伝わるゲート位置
2色成形では、異なる樹脂を組み合わせて一体化するため、ゲート位置の設計は接着強度を左右する重要なポイントです。特に2次成形では、接着面に十分な保圧が伝わるゲート位置に設定することが重要になります。保圧とは、充填完了後に樹脂の収縮を補うために加える圧力のことで、成形品の寸法安定性や樹脂同士の密着性に大きく影響します。2色成形では、2次樹脂が1次成形品と接触する部分へ十分な圧力と熱を伝えることで、強固な接合を実現します。2色成形では、2次成形樹脂が1次成形品の表面に流れ込み、冷却されることで一体化します。このとき、接着面に十分な保圧が作用すると、樹脂同士の密着性向上、接合部の空隙防止、収縮による剥離防止、接着強度の安定化につながります。しかし、ゲート位置が接着面から遠い場合、射出後の圧力が流動途中で低下し、接着部まで十分な保圧が届かなくなることがあります。その結果、密着不良や剥離が発生する可能性があります。
ウェルドラインやエアトラップの発生防止
2色成形におけるゲート設計では、ウェルドラインやエアトラップの発生防止を考慮することが重要です。ゲート位置は樹脂の流動経路を決定するため、不適切な設計を行うと外観不良や密着不良、強度低下につながります。特に2色成形では、1次成形品の上に2次樹脂を成形するため、通常の射出成形よりも樹脂の流れが複雑になります。そのため、1次成形品の形状や接合部の位置を考慮しながら、樹脂が均一に流れるゲート位置を設定する必要があります。ウェルドラインとは、2方向以上に分かれて流れた溶融樹脂が再び合流する部分に発生する線状の跡です。樹脂同士が十分に融合できない場合、外観不良や機械的強度の低下を引き起こします。2色成形では、2次成形時に1次成形品の周囲を樹脂が流れることで、複数の流れが発生しやすく、ウェルドラインが発生するリスクがあります。ゲート設計での対策としては、樹脂の流れが分岐しにくい位置へゲートを配置する、接着面や強度が必要な部分にウェルドラインが発生しないようにする、樹脂が一方向へ流れるようにゲート位置を調整する、ゲート数や配置を最適化し、充填バランスを整えるなどの対策があります。特に、シール部や外観部品では、ウェルドラインが密着強度や見栄えに影響するため、ゲート位置の検討が重要になります。
ゲート跡が意匠面に残らない配置
2色成形におけるゲート設計では、製品の外観品質を確保するために、ゲート跡が意匠面に残らない配置を考慮することが重要です。ゲートは溶融樹脂をキャビティへ送り込むために必要な部分ですが、成形後にはゲートカット跡やわずかな凹凸が残る場合があります。特に外観部品や手に触れる製品では、ゲート跡が見えることで商品価値の低下や使用時の違和感につながるため、ゲート位置の設計が重要になります。2色成形では、1次成形と2次成形の両方でゲート位置を検討する必要があります。ゲート設計では、製品の外観となる面、操作時に目に触れる部分、ユーザーが触れる部分を避けてゲートを配置することが基本です。例えば、外装カバーや操作パネルなどでは、裏面やリブ部、組み付け後に隠れる部分へゲートを配置することで、意匠面への影響を抑えることができます。また、2色成形では、2次成形側のゲート設計が特に重要です。2次成形では、1次成形品の表面に別の樹脂を追加するため、ゲート跡の位置によっては、異なる色の境界部分が乱れる、軟質樹脂の外観が悪化する接合部の見栄えが低下する、といった問題が発生する可能性があります。そのため、2次成形では、意匠面から離れた位置へゲートを配置する、ゲート跡が隠れる構造にする、樹脂の流動方向が外観に影響しないようにすることが重要です。
ゲートシール時間と冷却バランス
2色成形におけるゲート設計では、ゲートシール時間と冷却バランスを考慮することが重要です。ゲートは樹脂をキャビティへ供給する入口であり、射出後にゲートが固化して樹脂の流れが止まるタイミング(ゲートシール時間)は、成形品の品質や寸法精度に大きく影響します。特に2色成形では、1次成形後に2次成形を行うため、各成形段階での冷却状態や樹脂の収縮挙動を考慮したゲート設計が必要になります。ゲートシール時間とは、保圧中にゲート部分の樹脂が冷却・固化し、キャビティ内へ樹脂が流入しなくなるまでの時間です。射出成形では、充填後も樹脂は冷却時に収縮するため、保圧によって不足分の樹脂を補給します。しかし、ゲートシールが早すぎると保圧が十分に伝わらず、ヒケやボイド、寸法不足、密着強度低下などの問題が発生します。一方、ゲートシールが遅すぎる場合は、冷却時間が長くなり、生産性低下につながります。また、2色成形では、特に2次成形側のゲートシール時間が重要になります。2次成形では、1次成形品との接合部へ十分な圧力を維持する必要があります。そのため、ゲートが早く固まりすぎると、接着面へ保圧が十分伝わらない、樹脂収縮を補正できない、密着不良や剥離が発生するといった可能性が高まります。そのため、接着部が十分に圧縮・密着されるまで保圧が維持できるゲート設計が必要です。
金型の回転機構やコアバック機構との干渉回避
2色成形におけるゲート設計では、樹脂の流動性や製品品質だけでなく、金型の回転機構やコアバック機構との干渉回避を考慮することが重要です。2色成形では、一般的な射出成形金型とは異なり、1次成形後に金型を回転させたり、金型内部のコアを移動させたりして2次成形を行います。そのため、ゲートやランナーの配置が金型の可動機構と干渉すると、成形動作が正常に行えず、金型破損や成形不良の原因になります。回転2色成形(ロータリー方式、インデックス方式など)では、1次成形後に可動側金型を回転させ、2次成形位置へ移動させます。このとき、ゲート設計では、回転時にランナーやゲートが金型部品と干渉しないこと、回転後も2次側ゲートが正確に樹脂供給できること、金型のバランスを崩さないことが重要になります。例えば、ゲート位置が回転中心から大きく離れている場合、回転時の慣性や金型構造への負荷が増加し、位置ズレや耐久性低下につながる可能性があります。また、コアバック方式の2色成形では、1次成形後に金型内部のコアを後退させ、新たにできた空間へ2次樹脂を充填します。この方式では、ゲート周辺の構造がコアの移動を妨げないように設計する必要があります。注意点として、ゲート位置がコア移動範囲と干渉しないことやコア移動後も樹脂流路が確保されること、移動部に樹脂漏れが発生しないことなどが挙げられます。ゲートがコアバック部に近すぎる場合、金型摺動部への樹脂侵入や、移動不良を引き起こす可能性があります。
2色成形における1次成形と2次成形のゲート設計の違い
2色成形における1次成形と2次成形のゲート設計の違いを解説します。ここでは1次成形で重視するポイントと2次成形で重視するポイントをそれぞれご紹介します。
1次成形で重視するポイント
1次成形では、製品の骨格となる部分を形成するため、寸法精度・形状安定性・均一充填を重視してゲートを設計します。1次成形品は、2次成形時の位置決め基準にもなるため、成形収縮や反りを抑えることが重要です。ゲート位置が悪い場合、肉厚部への充填不足、反りや変形、寸法バラツキ、2次成形時の位置ズレにつながります。そのため、樹脂が製品全体へバランスよく流れる位置にゲートを配置します。また、1次成形では、単純に形状を作るだけでなく、2次成形で追加される樹脂との関係も考慮します。例えば、2次樹脂との接合面に悪影響を与えない、ゲート跡が接着部の障害にならない、1次成形品の表面状態を良好に保つことが重要です。
2次成形で重視するポイント
2次成形では、1次成形品の上に別の樹脂を流し込むため、密着性・接着強度・外観品質を重視してゲートを設計します。2次成形では、ゲート位置によって接着強度が大きく変化します。重要なのは、接着面に十分な保圧が伝わるゲート位置に設定することです。ゲートが接着面から遠い場合、射出圧力が低下する、保圧が届きにくい、樹脂温度が低下するといったことが予想され、結果として剥離や密着不良、接合強度低下につながります。また、2次成形では、1次成形品が障害物となるため、樹脂が回り込んで流れる場合があります。そのため、樹脂の合流位置、ウェルドライン発生位置、エアトラップ位置を考慮してゲートを配置します。特にシール部や外観部では、ウェルドラインが密着性や外観へ影響するため注意が必要です。さらに2次成形では、外観部品や軟質部品を形成するケースが多いため、ゲート跡が目立たない場所へ配置、裏面や隠れる部分へ配置、ピンゲートやトンネルゲートを活用するなど、外観品質を考慮します。
2色成形(ダブルモールド)で使用される主なゲート種類
2色成形で使用される主なゲート種類をご紹介します。ここではサイドゲート、ピンゲート、トンネル(サブマリン)ゲート、ファンゲート、ダイレクトゲート、ホットランナーゲートのそれぞれの特長などをご案内します。
サイドゲート
サイドゲートは、成形品の側面(パーティングライン上)から樹脂を流し込む方式のゲートです。射出成形で最も一般的に使用されるゲートの一つで、2色成形においても1次成形・2次成形の両方で使用されます。2色成形では、異なる2種類の樹脂をそれぞれ別のタイミングで充填するため、サイドゲートは単に樹脂を供給するだけでなく、1次樹脂と2次樹脂の流動バランス、接着面への充填性、外観品質を考慮して設計する必要があります。
ピンゲート
ピンゲートは、ゲート径が小さい円形状のゲートで、主に金型の固定側から成形品へ樹脂を供給する方式です。ゲート部分が小さいため、ゲート跡を目立ちにくくできることが特徴で、外観品質が要求される2色成形品にも多く使用されます。2色成形では、1次成形・2次成形それぞれでピンゲートを使用できますが、特に2次成形では、意匠面への影響を抑えながら、接合部へ安定して樹脂を供給することが重要になります。
トンネル(サブマリン)ゲート
トンネルゲートまたはサブマリンゲートは、ランナーから製品の側面や裏面へ斜め方向に潜り込むように配置されたゲート方式です。成形品の離型時にゲート部が自動的に切断される自動ゲートカット方式の一つで、ゲート処理工程を削減できる特徴があります。2色成形では、外観品質や量産性が求められる製品で使用され、特に2次成形側のゲート跡を目立たせたくない場合に有効です。
ファンゲート
ファンゲートは、ランナーから製品へ樹脂を広い扇状(ファン形状)に広げながら流し込むゲート方式です。通常のサイドゲートよりもゲート幅を広く設計できるため、薄肉成形品や外観品質が求められる成形品で、樹脂を均一に充填する目的で使用されます。2色成形では、1次成形・2次成形のどちらにも使用できますが、特に2次成形では、広い接合面へ均一に樹脂を流し、密着性を確保するために有効なゲート方式です。
ダイレクトゲート
ダイレクトゲートは、スプルーから成形品へ直接樹脂を流し込むゲート方式です。ランナーを介さずにキャビティへ樹脂を供給するため、圧力損失が少なく、充填性に優れることが特徴です。2色成形では、特に大型成形品や肉厚変化が大きい製品、充填圧力が必要な製品で使用されます。また、2次成形では、接着面へ強い圧力をかけたい場合に有効なゲート方式です。
ホットランナーゲート
ホットランナーゲートは、金型内部にヒーターで加熱された流路(ホットランナー)を設け、樹脂を溶融状態のままキャビティへ供給するゲート方式です。通常のコールドランナー方式では、成形後にランナー部が固化して廃材となりますが、ホットランナーではランナー内の樹脂を溶融状態に保持するため、ランナー廃棄物の削減、安定した樹脂供給、サイクル短縮が可能になります。2色成形では、2種類の樹脂を個別に制御して供給する必要があるため、ホットランナーゲートは高品質・大量生産向けの2色成形金型で多く採用される方式です。


2色成形を含む射出成形は三光ライト工業にお任せください
2色成形を含む射出成形は三光ライト工業にお任せください。弊社は成形品のみならず金型も自社工場で加工、製作します。一貫製作することでコストダウン、短納期を実現し、お客様のビジネスに貢献します。流動解析、材料・素材の選定、型開きなど、プラスチック成形に関することであれば何でもお応えします。あわせてぜひ一度、ご来社頂き、弊社の充実の設備群をご覧ください。ご連絡お待ちしています。