2色成形のコアバックについて
2色成形のコアバックについて解説します。コアバック成形とは、成形する過程で金型の一部をスライドあるいはバックさせることで、異なる2種類の材料を一体化させ、ひとつの成形品を製造する技術です。ここではコアバック成形の射出方法・工程(スライド前進・1次側密閉、1次側成形、スライド後退、2次側成形)をはじめ、コアバック成形で使用する金型の設計ポイント(コアバック量、シール構造【樹脂漏れ防止】、1次材と2次材の密着設計、ゲート位置と流動設計、冷却設計、可動部【コア機構】の耐久性、エア抜き【ベント】、離型設計)、コアバック成形の特長(成形サイクルを短縮、部品数、組立工数を削減、高いデザイン性・意匠を実現)、コアバック成形の注意点(軟質材料と硬質材、1次材の冷えすぎによる密着不良、金型の温度コントロール、コアバックタイミングのズレ、2次材の充填不良【ショートショット】)、コアバック成形で使用する樹脂(ABS、PMMA、PC、PBT、PC-ABS)をご紹介します。また、コアバック以外の2色成形として回転2色成形についても解説します。
目次
コアバック成形の射出方法・工程

コアバック成形の射出方法・工程について解説します。コアバック成形はスライド前進、1次側密閉→1次側成形→スライド後退→2次側成形の順で進行します。ここではスライド前進、1次側密閉→1次側成形→スライド後退→2次側成形のそれぞれの工程の内容をご案内します。
スライド前進、1次側密閉
コアバック成形ではまずスライドが前進し、1次側を密閉します。このようにコアバック成形はコア(前後動作)+スライド(横動作)という動きになるため、通常の射出方法以上に金型構造が複雑になります。また、可動部が多いため設計難易度も高いといえます。また、可動機構であるスライドは精密さが求められ、通常金型より製作費用が大幅に高額となります。なお、コアバック成形では後述のとおりABS(アクリロニトリル、ブタジエン、スチレン共重合合成樹脂、abs)などの熱可塑性樹脂が広く使用されています。
1次側成形
スライドが前進し、1次側が密閉されると1次側の成形となり、ベース形状が製造されます。ベース形状は母材とも呼ばれ、このあと2次材が乗るため、1次側成形は単なる形を作る工程ではなく、2次材をくっつけるための土台を作る工程となります。また、1次側成形では表面状態が重要視されます。というのも表面が冷えすぎると2次側が密着しない場合があるためです。したがって、1次側と2次側をうまくくっつけるためには、表面が適度に溶融している必要があります。また、接合しやすいよう溝やアンダーカットなどを設ける場合もあります。
スライド後退(コアバック)
1次側が成形されるとスライドが後退、いわゆるコアバックし元の位置に戻ります。スライド後退はそのタイミングが重要で、タイミングが早すぎると、製品が変形したり引きずりの原因となります。また、スライドが動くときに製品に接触するとキズや白化、いわゆるストレスマークが生じます。さらに樹脂が柔らかい状態で後退すると、製品が変形してしまうので要注意です。
2次側成形
スライドが後退した後、2次側成形となります。2次側成形とはコアバックでできた空間に、2つ目の材料を射出して一体化させる工程です。2次側成形ではコアバックでできた空間に樹脂が充填されますが、その際、高温の2次材が1次材表面に触れます。ここで1次材表面が再び溶ける、いわゆる再溶融の状態となり分子同士が絡み合い、融着・密着状態となります。結果、接着剤なしで一体化が実現しますが、材料によっては溝を利用しての機械的結合も併用します。その後は保圧・収縮によって体積収縮が抑えられるとともに密着状態が維持されます。さらに冷却・固化を経て最終的な形状となります。
コアバック成形で使用する金型の設計ポイント
コアバック成形で使用する金型の設計ポイントを解説します。ここではコアバック量、シール構造(樹脂漏れ防止)、1次材と2次材の密着設計、ゲート位置と流動設計、冷却設計、可動部(コア機構)の耐久性、エア抜き(ベント)、離型設計のそれぞれの観点から金型の設計ポイントをご案内します。
コアバック量
コアバック量はコアがどれだけ後ろに下がるかの距離、いわゆるストロークのことです。コアバック量は単なる移動量ではなく、2次材の肉厚、厚みを決めています。コアバック量はつねに均一にすることが重要で、厚いところではヒケが発生し、薄いところでは未充填となります。コアバック量のばらつきは機構の精度に関係しており、機構が精巧でないと肉厚がバラつき、品質が不安定となります。また、コアバック量を均一にするには、樹脂の収縮を考慮することが重要です。つまり、樹脂は冷えると縮むためその収縮を見込んだ設計が必要となります。さらに密閉との関係も重要で、コアバック量が大きいほどシールがシビアになります。結果、バリが出やすくなるので要注意です。
シール構造(樹脂漏れ防止)
コアバック成形で使用する金型にはシール構造、つまり樹脂の漏れを防止する機能が不可欠です。コアバック成形では、コアやスライドが動くため、溶けた樹脂が漏れないようにする金型の密閉構造が不可欠となります。2次側の射出時の樹脂は高温かつ高圧であるため、わずかな隙間でも樹脂は簡単に入り込みます。結果、バリ(フラッシュとも)が発生してしまいます。そのためシール構造が必要となりますが、シール構造の設計ポイントはいくつかあります。そのひとつがラビリンス構造で、一直線の隙間では漏れやすいため、わざと曲がった通路を作る場合もあります。また、接触している長さ、いわゆるシール長を長くすることで樹脂が漏れにくくなります。このように意図的に漏れない仕組みを作る必要があります。
1次材と2次材の密着設計
コアバック成形では、1次材と2次材の密着設計が極めて重要です。1次材と2次材の密着設計とは、2回目に流す樹脂(2次材)が、1回目の樹脂(1次材)にしっかりくっつくようにする設計で、単に接触するではなく、剥がれないレベルで一体化させる設計が求められます。密着のメカニズム、原理はいくつかありますが、そのひとつが熱による融着です。2次材の熱で1次材表面が再溶融し分子が絡み合う密着は、最も理想的な状態といえます。また、溝・穴・アンダーカットなどに入り込む機械的結合は、接着が弱くても剥がれにくい利点があります。ほかにも材料の相性による表面付着は、材料選定が重要となります。以上のことから密着性を高めるための金型設計のポイントとしては、表面温度を維持できる構造が最重要となります。具体的には、1次材表面が冷えすぎると密着しないため、金型設計の際は冷却回路を離したり、局所的に温度を高めることが重要です。また、接合面の形状設計も重要で、平面だけでは密着性が乏しいため、溝や凹凸、アンダーカットなどにすることで接触面積が増えるのに加え、機械的なロック効果が高まります。
ゲート位置と流動設計
コアバック成形ではゲート位置と流動設計が、充填性や密着性、外観に大きく影響します。1次側のゲート位置と流動設計の目的は、大きくわけて2つあります。ひとつめはベース形状を安定して作ることであり、もうひとつは2次材が乗る土台を整えることです。設計のポイントとしては、変形しにくい位置にゲートを配置することが重要です。コアバック後に影響が出るため、偏肉や細肉部は避けるとともに剛性のある位置に配置する必要があります。また、2次材と重なる部分にウェルドがあると密着不良の原因となるので、重なる部分は避けることが重要です。さらに充填が偏ると、収縮ムラや変形が起き、2次側に悪影響を及ぼします。一方、2次側のゲート位置と流動設計も極めて重要です。具体的にはゲートが遠いと充填不良、圧力損失になると密着不良を招くため、流動距離を短くするのがポイントです。さらに樹脂が一方向だけでなく、広がるように流れる均一性が重要となります。
冷却設計
コアバック成形では冷却設計が密着、変形、サイクルタイムに関係しています。冷却設計は、金型内の温度をコントロールして、樹脂を理想的な状態に固めるために不可欠ですが、コアバック成形では特に「1次材は冷やしすぎない」「2次材はしっかり冷やす」というバランスが重要です。コアバック成形は、通常成形と異なり1次成形→2次成形と連続するだけでなく、同じ金型内で温度要求が異なります。また、冷却設計がズレると密着不良や変形(反り)、バリ(圧力増大)の発生リスクが高まります。こうした中、冷却設計をめぐっては温度ゾーニングが最重要となります。具体的には、金型内で温度を分ける必要があり、表面を再溶融させるため1次側はやや高温を保ちつつ、冷やしすぎない設定が求められます。一方、2次側は形状安定のためにしっかり冷却する必要があり、同じ金型でも温度を変えるのがコアバック成形の難しさです。また、コアバックする部分は特に冷却が重要で、動くがゆえに冷却が難しく温度が安定しにくいため、対策として専用冷却回路や熱容量を考慮する場合もあります。
可動部(コア機構)の耐久性
コアバック成形では可動部(コア機構)の耐久性が量産の安定性に直結します。可動部(コア機構)の耐久性とは、コア(前後動作部)が長期間かつ高精度を維持して動き続ける設計ですが、コアバック成形のコアは、数万~数百万回と毎ショット動くのに加え、高圧樹脂を受け続けます。したがって高い耐久性が求められますが、耐久性を高めるための設計のポイントとしては、ガイド構造の高精度化があります。ガイドピン・ブッシュを高精度化するとともに長めのガイド長を確保してガイド構造を高精度化することが重要です。また、圧力でたわまないようコア断面を十分に確保するとともに支持点を増やすのも効果があります。さらに最終位置を確実に決める機械的ストッパーや位置決めピンを適切に配置することも重要です。ほかにも摩耗対策として高硬度鋼材や耐摩耗材を使用するなど、材質選定が求められます。
エア抜き(ベント)
コアバック成形では、充填不良や焼け、密着不良を防ぐためのエア抜き(ベント)が必須設計要素となります。エア抜き(ベント)は、キャビティ内に残る空気やガスを外に逃がすための微小な隙間や溝です。コアバック成形では、1次成形品がすでに中にあり、コアバックで新しい空間ができ、2次材がそこに流れ込みますが、その際、空気の逃げ場がなくなりやすくなります。エアが抜けないと焼け(ガス焼け)や圧縮された空気が高温になり焦げ・黒変などが発生します。ほかにも空気が邪魔して樹脂が入らずショートショットとなったり、空気が膜のように残ってしまい密着不良、フローマークやガス跡による外観不良なども招きます。これらを回避するためにベントが欠かせませんが、ベントは最後に樹脂が到達する箇所に設置することが重要です。また、深さも重要で、深ければ樹脂漏れとなりバリが発生し、反対に浅すぎれば空気が抜けず不具合となります。このようにベントの深さは、空気は抜けるが樹脂は止めるという絶妙なバランスが重要となります。
離型設計
コアバック成形では2種類の材料が一体化するとともに軟質材を含むことが多いため、通常より離型が難しい場合があります。離型設計が悪いと、製品が張り付いたり、キズがつくほか、軟質部が伸びる、あるいはちぎれるといった不具合が起きます。これらの不具合、不良を回避するためには、適切な離型設計が不可欠で、なかでも抜き勾配は最重要項目となります。特に軟質材はくっつきやすく、伸びやすいため抜き勾配が不可欠です。また、どの方向に抜くか、いわゆる離型方向も重要で、アンダーカットのような無理な引っかかりを避けつつスライドとの連動を考慮することが製品品質に大きく影響します。
コアバック成形の特長
コアバック成形の特長をご案内します。コアバック成形の特長やメリットはさまざまですが、ここでは成形サイクルの短縮、部品数・組み立て工数の削減、デザイン性・意匠のそれぞれの観点からコアバック成形の特長を解説します。
成形サイクルを短縮
コアバック成形の大きなメリットの一つが、成形サイクルを短縮できることです。通常の2色成形では、1次成形→取り出し→再セット→2次成形と工程がわかれますが、コアバック成形は、金型内で連続して2回成形可能なため、取り出しや再セットが不要となります。また、別工程の場合、1次材が冷えるためにその再加熱が必要となりますが、コアバック成形では再加熱あるいは接着が不要です。さらにコアバック成形は1次材の冷却と2次材の準備・射出が連動しており、効率性は高いといえます。成形サイクルが短縮されれば、生産性向上はもとより人件費削減や設備稼働効率が高まることでコストダウンにつながります。
部品数、組立工数を削減
コアバック成形は部品数と組立工数の削減においても効果があります。コアバック成形は、複数部品を1つに一体化できるのが最大の特長ですが、それによって部品点数や管理部品、在庫が減るといった効果が得られます。また、通常の成形では、部品の準備、組み付け、接着・圧入、検査などの工程を要しますが、コアバック成形では成形した時点で完成品に近い状態となります。結果、組立作業が不要または大幅削減されるだけでなく、人手作業が減るのに加え自動化しやすいといったメリットがあります。
高いデザイン性・意匠を実現
コアバック成形は異なる材料・色・質感を一体で表現できる工法であり、硬質樹脂+軟質樹脂、ツヤあり+マット、透明+不透明など異素材の組み合わせが可能です。また、塗装や印刷なしでシャープな色分けラインを実現できたり、厚み差や凹凸、曲面への被覆といった立体的な意匠表現にも対応します。組立がないため、継ぎ目が目立たず段差が少ないので高級感のある仕上がりとなります。コアバック成形は、外観品質が求められる製品に適しており、他製品との差別化という点においても優位性があります。
コアバック成形の注意点
コアバック成形の注意点をご紹介します。ここでは軟質材料と硬質材料、1次材の冷えすぎによる密着不良、金型の温度コントロール、コアバックタイミングのズレ、2次材の充填不良(ショートショット)のそれぞれの観点からご説明します。
軟質材料と硬質材料
コアバック成形では、軟質材料と硬質材料の組み合わせが多いため、それぞれの特性を踏まえた設計・条件設定が重要になります。コアバック成形では、まず硬質材料を成形し、その後に軟質材料を充填するケースが一般的です。軟質材料は流動性が高い反面、ダレやすく、充填時に隙間へ流れ込みすぎると、バリや形状不良の原因になります。こうした不良を回避するには、流路設計を最適化するとともに射出圧力や速度を適正化するのが効果的です。また、軟質材料は硬質材料との密着性(接着性)が重要で、材料の相性が悪いと剥離が発生します。一方、コアバック時のベースとなる硬質材料には、安定した形状保持が求められます。硬質材料は、コアバック動作時に変形すると、隙間が不均一になり、その結果、軟質材料の肉厚バラつきや外観不良が発生する場合があります。そのため剛性の高い硬質材料を選定するとともに冷却をしっかり行い、十分に固化させることが重要です。
1次材の冷えすぎによる密着不良
コアバック成形では、最初に成形される材料(=1次材)の上に、2次材を重ねて成形します。しかし、1次材が冷えすぎてしまうと表面が固化しすぎるため、2次材と十分に融着(密着)しなくなるという問題が発生します。結果、界面で剥がれが発生したり、軽い力で層が分離する、外観上、浮きや白化が出るなどの不具合が発生します。密着不良を防ぐためには、1次材の温度管理がポイントです。1次材が適度にまだ温かい状態でコアバックするなどコアバックタイミングの最適化が重要となります。あわせて固まりすぎる前に2次材を充填する必要があります。
金型の温度コントロール
コアバック成形における重要な注意点の一つが、金型の温度コントロールです。コアバック成形では、1次材の成形後にコアを移動させ、2次材を充填します。この一連の工程において、金型温度が適切でないと1次材が冷えすぎて密着不良になるほか、軟質材の流動性が悪くなり充填不良が発生したり、外観不良(シワ・ツヤ不良)に陥ります。金型温度が低すぎると、1次材が急激に冷却され、密着不良(剥離)の原因になります。反対に逆に金型温度が高すぎると、1次材が柔らかすぎて変形しやすくなり、コアバック時に形状が崩れます。したがって金型の温度コントロールのポイントとしては、密着させたい部分はやや高め、形状を安定させたい部分はやや低めが適切といえます。
コアバックタイミングのズレ
コアバック成形ではコアバックのタイミングが極めて重要です。コアバックが早すぎると、1次材がまだ十分に固まっていない状態になります。その結果、1次材が変形・押し潰されるだけでなく寸法不良や形状崩れが発生したり肉厚が不均一になります。特に硬質材の場合、形状保持ができず不良につながります。逆にタイミングが遅すぎると、1次材が冷えすぎた状態になり、2次材との密着不良(剥離)を招くのに加え、界面に段差や外観不良が発生するなど一体成形のメリットが失われます。コアバックのタイミングは温度とのバランスを図ることが重要で、1次材が「固まりすぎず・柔らかすぎない」状態で、金型温度や冷却条件と連動して調整する必要があります。
2次材の充填不良(ショートショット)
コアバック成形における主な注意点の一つが、2次材の充填不良(ショートショット)です。コアバック成形では、コアを後退させてできた空間に2次材を充填しますが、樹脂が金型の隅々まで行き渡らないと、一部が欠けた状態になったり端部まで充填されない不良が発生します。その原因としては2次材や金型温度の低さが考えられます。したがって充填不良を防ぐには、2次材の樹脂温度を上げたり、金型温度を適正化して流動性を確保するといった温度条件の最適化を図ることが重要です。
コアバック成形で使用する樹脂
コアバック成形で使用する樹脂を紹介します。使用する樹脂は多岐に渡りますが、ここではABS(abs)、PMMA、PC、PBT、PC-ABSのそれぞれの物質的特性などをご案内します。
ABS(abs)

コアバック成形でよく使用される材料の一つがABS樹脂です。特に硬質側(1次材)として使われることが多く、成形性と外観性のバランスに優れています。ABS樹脂は主に1次材(ベース材)として使用されます。ABSは剛性があり、コアバック時に形状が安定するほか、寸法精度が出しやすく表面外観(ツヤ・質感)が良いため、製品の骨格となる部分などに適しています。
PMMA

PMMA(ポリメチルメタクリレート)は特に透明性や外観品質が求められる製品で採用されることが多い材料で、コアバック成形でも広く使用されています。PMMAは、いわゆる「アクリル」と呼ばれる透明樹脂で、ガラス並みに高い透明性や優れた光沢・外観性があるのに加え、耐候性が高い素材です。コアバック成形では、PMMAは主に1次材(外観層)として使用されるほか、製品の見える部分を構成しています。
PC

PC(ポリカーボネート)はエンジニアリングプラスチックの代表格で、非常に高い耐衝撃性と耐摩耗性、さらにはPMMA同様、透明性があります。さらに耐熱性が高いことから、強くて割れにくい透明樹脂として広く使用されています。コアバック成形では、PCは主に1次材(ベース材・外観材)として使用されます。PCは素材の強みを生かして、骨格としての強度を確保しつつ外観部品としての透明性・質感を付与しています。
PBT

コアバック成形で使用されるエンジニアリングプラスチックの一つにPBT(ポリブチレンテレフタレート)があります。特に電気特性・耐熱性・寸法安定性が求められる部品で多く採用されます。PBTは主に1次材(ベース材)として使用されます。構造部としての強度・剛性を確保しつつ電気部品としての信頼性を担保しています。その上に軟質材料などを組み合わせることで、機能性+付加価値(防水・シール性など)を実現しています。
PC-ABS

PC-ABSは、PC(ポリカーボネート)とABS樹脂のブレンド樹脂であるため耐衝撃性・耐熱性、成形性・外観性を兼ね備えた素材です。PC-ABSは主に1次材(ベース材・外観材)として使用され、製品の骨格としての強度を確保しつつ、外観品質(ツヤ・質感)を向上しています。また、PC-ABSは2次材との複合化がしやすい素材としても知られ、機能性とデザイン性を両立する中心材料です。

コアバック以外の2色成形
コアバック以外の2色成形をご紹介します。ここでは回転2色成形の技術的特長などを解説します。
回転2色成形
回転2色成形とは、1つの金型内で異なる2種類の材料(または色)を連続して成形する方法の一つで、成形途中に金型やコアを回転させて、1次材→2次材と順番に成形する技術です。コアバック成形とよく混同されますが、コアバック成形がコアを前後に動かす、つまりスライドさせるのに対し、回転2色成形は金型やコアを回転させます。回転の方が、位置を大きく切り替えられるのが特徴です。
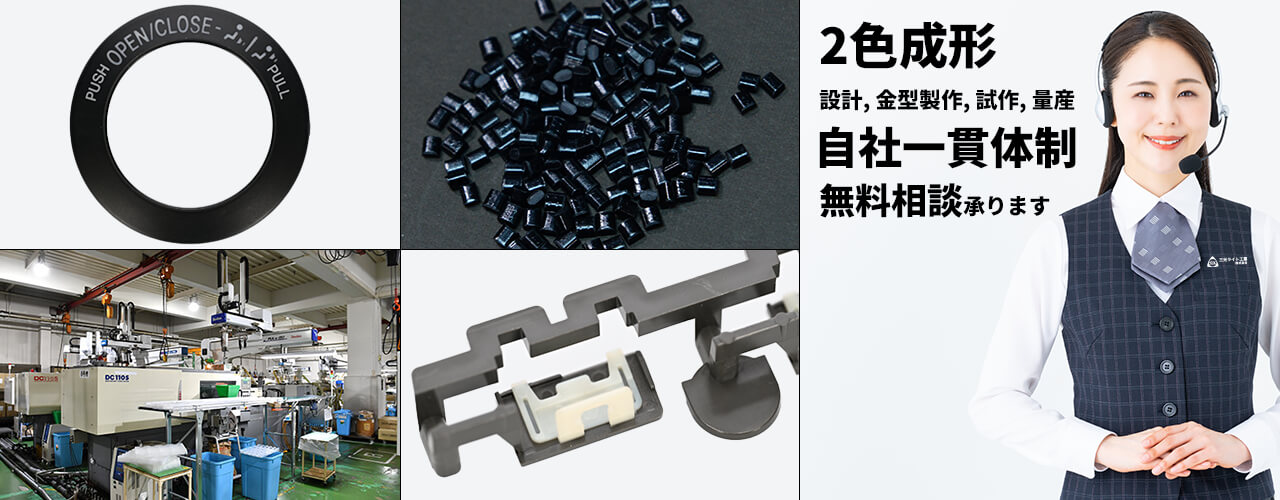

コアバックを含む2色成形は三光ライト工業にお任せください
コアバックを含む2色成形は三光ライト工業にお任せください。弊社は豊富な実績と充実した設備群を駆使してお客様のコスト削減と品質向上に最大限寄与します。DSI(dsi)成形を含むプラスチック製品のことであればなんでも弊社にお問い合わせください。ご連絡お待ちしています。